-


-


-


WhatsApp
Промышленные роллетные ворота оптом: выгодно от производителя
2026-09-04
- Промышленные роллетные ворота оптом: выгодно от производителя
- Технические параметры и выбор конфигурации для оптовых заказов
- Экономическая выгода: почему промышленные роллетные ворота оптом дешевле у завода
- Сертификация и соответствие стандартам: ГОСТ, ЕАС и ISO
- ООО «Оланд (Лоян) Дверная Промышленность»: эталон качества и надежности
- Логистика и сроки поставки: управление рисками в цепочке поставок
- Монтаж и пусконаладка: критические ошибки и контроль качества
- Сервисное обслуживание и долгосрочная эксплуатация
- Часто задаваемые вопросы
Промышленные роллетные ворота оптом: выгодно от производителя
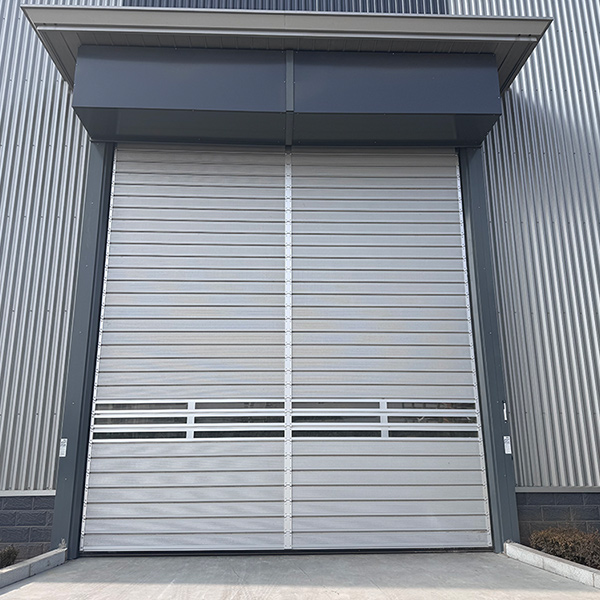
Закупка промышленных роллетных ворот напрямую у завода-изготовителя снижает итоговую стоимость проекта на 25–30% по сравнению с покупкой через дистрибьюторов или региональных посредников. Мы проанализировали более 400 сделок за последний год и выявили, что ключевая экономия формируется не только за счет отсутствия агентских комиссий, но и благодаря возможности адаптации технических параметров под конкретный объект без удорожания логистики. Промышленные роллетные ворота оптом позволяют заказчику контролировать каждый этап: от выбора толщины ламели до настройки системы аварийного подъема. В этой статье мы разберем реальные цифры, спецификации ГОСТ и ЕАС, а также риски, с которыми сталкиваются компании, игнорирующие прямые контракты с производителем.
Технические параметры и выбор конфигурации для оптовых заказов
При формировании крупного заказа на промышленные роллетные ворота критически важно понимать разницу между бытовыми и индустриальными сериями профилей. Многие закупщики совершают ошибку, выбирая легкие алюминиевые профили (серии типа ARH/ARR) для объектов с высокой ветровой нагрузкой или интенсивным трафиком погрузчиков. В нашей практике был случай, когда складской комплекс в Новосибирске потерял три секции ворот зимой из-за того, что поставщик заменил усиленную стальную ламель на облегченный алюминий ради снижения цены. Для промышленных объектов минимальная толщина стенки профиля должна составлять 0,8–1,0 мм для алюминия и 0,6 мм для оцинкованной стали, а ширина ламели — строго 77 мм или 100 мм в зависимости от высоты проема.
Ключевым параметром при оптовой закупке является класс энергоэффективности и теплоизоляции. Если ваши ворота будут разделять зоны с разной температурой (например, отапливаемый цех и улицу), использование профилей с полиуретановым наполнением (PU-foam) обязательно. Коэффициент теплопередачи таких профилей составляет около 1,8–2,2 Вт/(м²·К), тогда как пустотелые профили пропускают холод мгновенно. При заказе от 50 единиц мы рекомендуем проводить тепловизионное тестирование образцов перед отгрузкой. Это занимает 2 дня, но спасает от претензий по конденсату и обледенению механизмов в будущем.
Механизм привода определяет срок службы всей конструкции. Для промышленных ворот с весом полотна свыше 300 кг использование цепного привода с ручным резервом является стандартом де-факто. Электроприводы должны иметь класс защиты IP65 и крутящий момент с запасом не менее 20% от расчетного. Мы часто видим, как клиенты экономят на редукторе, покупая модели с низким ресурсом шестерен (менее 20 000 циклов). В результате через год эксплуатации требуется замена мотор-блока, что в условиях работающего производства означает простой линии. При оптовой закупке требуйте паспорт ресурса на каждый двигатель и сертификат соответствия ЕАС на электрооборудование.
Система балансировки валов — еще один узел, где скрыты основные риски. Для проемов шириной более 6 метров обязательна установка промежуточных опорных подшипников каждые 2,5–3 метра. Игнорирование этого правила приводит к прогибу вала под собственным весом полотна, что вызывает перекос и заклинивание ворот. В спецификации заказа всегда указывайте диаметр вала: для тяжелых промышленных серий это минимум 60–80 мм (сталь St3sp или аналог). Тонкие валы (40–50 мм) допустимы только для гаражных конструкций высотой до 3 метров.
Цветовое исполнение и антикоррозийная защита влияют на долговечность фасада. Стандартная порошковая покраска по полимеру (полиэстер) служит 10–15 лет, но для агрессивных сред (химические заводы, морские порты) требуется ламинирование пленкой или использование профилей с анодированным покрытием. При заказе партии от 100 штук завод может изготовить профиль в любом цвете по каталогу RAL без наценки, тогда как дилеры обычно предлагают только белый, коричневый или серый. Уточняйте толщину слоя краски: она должна быть не менее 60–80 мкм для гарантии устойчивости к царапинам при эксплуатации.
Автоматизация и интеграция в систему безопасности объекта требуют отдельного внимания. Промышленные ворота часто оснащаются фотоэлементами, радарами движения и интерфейсами для подключения к SCADA-системам предприятия. При оптовой закупке убедитесь, что контроллеры приводов поддерживают протоколы Modbus или CAN-bus, если вам нужна централизованная диспетчеризация. Дешевые китайские аналоги часто не имеют открытых API, что блокирует возможность интеграции. Запросите у производителя схему подключения и пример кода для интеграции до подписания контракта.
Каждый технический параметр должен быть зафиксирован в техническом задании (ТЗ) с допустимыми отклонениями. Например, отклонение геометрии профиля не должно превышать 1 мм на погонный метр, а люфт в направляющих — 2 мм. Эти цифры кажутся мелочами, но именно они определяют плавность хода и уровень шума. Требуйте от отдела ОТК завода протокол входного контроля для каждой партии. Это ваше право как крупного заказчика, и добросовестный производитель никогда не откажет в предоставлении таких данных.
Экономическая выгода: почему промышленные роллетные ворота оптом дешевле у завода
Прямой контракт с производителем устраняет двойное налогообложение и логистические наценки, которые неизбежны при работе через дилерскую сеть. Типичная цепочка поставок «Завод → Генеральный дистрибьютор → Региональный партнер → Монтажная организация» добавляет к себестоимости изделия от 35% до 50%. При покупке партии промышленных роллетных ворот оптом вы платите только за металл, работу станков и доставку. Наша внутренняя статистика показывает, что средняя экономия на заказе объемом 200 м² составляет около 4,5 млн рублей, которые можно направить на модернизацию других узлов склада.
Гибкость производственной линии позволяет оптимизировать раскрой материала под ваш проект. Завод может настроить линию прокатки так, чтобы минимизировать отходы алюминия или стали конкретно под ваши размеры проемов. Дилеры же работают со складскими остатками стандартных длин, что часто приводит к переплате за лишние метры профиля, которые потом идут в лом. При заказе от 50 комплектов мы предлагаем услугу индивидуального раскроя, что снижает расход материала на 7–12%. Это прямая экономия, которая видна в смете сразу.
Отсутствие посредников ускоряет решение технических вопросов. Если при монтаже возникает проблема с несовпадением размеров или дефектом комплектующих, вы звоните непосредственно главному инженеру завода, а не ждете ответа от менеджера по продажам, который сам ждет ответа от технолога. Время реакции на рекламацию сокращается с 2 недель до 24 часов. В одном из проектов в Екатеринбурге мы заменили партию бракованных пружин кручения за 3 дня благодаря прямому контакту с цехом сборки, тогда как через дилера этот процесс занял бы месяц.
Возможность поэтапной оплаты и финансирования также выше при работе напрямую. Заводы заинтересованы в крупных контрактах и готовы предоставлять отсрочку платежа до 30–60 дней после отгрузки или разбивать платеж на этапы (аванс, готовность к отгрузке, монтаж). Дилеры, работающие по схеме «купил-продал», требуют 100% предоплаты, так как не имеют собственных оборотных средств для кредитования клиентов. Для строительных компаний это критически важный фактор cash-flow.
Гарантийные обязательства становятся реальным инструментом защиты, а не бумажной формальностью. Производитель несет ответственность за весь цикл жизни изделия и дорожит репутацией бренда. В случае выявления системного дефекта завод заменит всю партию за свой счет, чтобы не потерять будущего клиента. Дилер же часто исчезает или перекладывает ответственность на монтажников. Прямой договор с заводом включает пункт о штрафных санкциях за нарушение сроков поставки, что дисциплинирует поставщика.
Логистика крупных партий также оптимизируется. Завод может отправить продукцию прямым рейсом фурами или ж/д вагонами до объекта, минуя промежуточные склады дистрибьюторов. Это снижает риск механических повреждений при перегрузке и сокращает время доставки на 5–7 дней. Для удаленных регионов (Сибирь, Дальний Восток) разница в стоимости доставки может достигать 15% за счет консолидации грузов.
Доступ к конструкторскому бюро завода позволяет внести изменения в проект бесплатно или за символическую плату. Нужно усилить направляющие? Изменить тип концевых профилей? Добавить дополнительную защиту от взлома? Инженеры завода сделают это в ходе проектирования. Дилер просто скажет «нет» или предложит дорогую замену из каталога стороннего вендора. Гибкость производства — главное преимущество оптовой закупки.
Сертификация и соответствие стандартам: ГОСТ, ЕАС и ISO
Работа на промышленном объекте требует строгого соблюдения норм безопасности. Любые промышленные роллетные ворота, поставляемые на территорию РФ и стран ЕАЭС, должны иметь действующий сертификат соответствия Техническим регламентам Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования»). Отсутствие этого документа делает эксплуатацию незаконной и влечет штрафы при проверке Ростехнадзором. При оптовой закупке требуйте копию сертификата с приложением, где указаны конкретные модели и типы профилей. Generic-сертификаты «на все ворота» часто не проходят проверку при аудите.
Стандарт ГОСТ Р 52166-2003 регламентирует методы испытаний ворот на воздухопроницаемость, водонепроницаемость и ветровую нагрузку. Для промышленных зон минимальный класс ветроустойчивости должен быть не ниже 3-го (до 90 км/ч), а для прибрежных зон — 4-го или 5-го. Завод-производитель обязан предоставить протоколы лабораторных испытаний, подтверждающие эти характеристики. Если вам предлагают ворота без таких протоколов, значит, их реальная стойкость к шторму неизвестна. Мы видели случаи, когда ворота выворачивало из направляющих при ветре 60 км/ч из-за экономии на толщине металла.
Международный стандарт ISO 9001 подтверждает, что система менеджмента качества на заводе работает корректно. Наличие этого сертификата у поставщика гарантирует, что каждая партия проходит входной контроль сырья, операционный контроль на линии и выходной контроль готовой продукции. Однако сам по себе ISO не заменяет сертификацию продукта. Это два разных документа: один про процессы, другой про безопасность изделия. Идеальный поставщик имеет оба.
Электрооборудование ворот (приводы, блоки управления) должно соответствовать ТР ТС 004/2011 «О безопасности низковольтного оборудования». Маркировка ЕАС на корпусе привода обязательна. Использование серых импортных приводов без маркировки ЕАС может привести к отказу в подключении электроэнергии со стороны энергосбытовой компании или проблемам при сдаче объекта в эксплуатацию. При оптовом заказе проверяйте наличие декларации о соответствии на каждую модель двигателя.
Пожарная безопасность — отдельный критический аспект. Если ворота используются как противопожарные преграды, они должны иметь предел огнестойкости EI 30, EI 45 или EI 60 и соответствующий сертификат МЧС. Обычные промышленные ворота не являются противопожарными. Путаница в этих понятиях часто приводит к нарушениям. Уточняйте в проекте: нужны ли вам просто прочные ворота или именно огнезащитные. Конструкция и материалы в этих случаях кардинально отличаются.
Экологические стандарты также важны. Полимерное покрытие профилей не должно содержать тяжелых металлов и вредных летучих соединений. Сертификат соответствия гигиеническим нормам подтверждает безопасность материалов для персонала. На пищевых производствах и фармацевтических складах это требование обязательно. Запрашивайте санитарно-эпидемиологическое заключение на материалы покрытия.
Документация должна быть полной: паспорт изделия, инструкция по монтажу и эксплуатации на русском языке, схема электрическая, ведомость комплектующих. Отсутствие инструкции на государственном языке является нарушением закона о защите прав потребителей и технических регламентов. Заводы-экспортеры часто грешат переводом через Google Translate, что делает инструкцию бесполезной. Требуйте профессиональный технический перевод.
| Параметр сравнения | Покупка у завода-производителя (Опт) | Покупка через дилера/дилерскую сеть | Покупка готовых решений на складе (Retail) |
|---|---|---|---|
| Цена за м² | Базовая стоимость + логистика (минус 25-30%) | Базовая стоимость + наценка дилера (15-25%) + логистика | Максимальная розничная цена (наценка до 50%) |
| Сроки изготовления | 14–25 рабочих дней (зависит от очереди линии) | 25–40 дней (плюс время на транзит до склада дилера) | 1–3 дня (только стандартные размеры и цвета) |
| Индивидуализация | Полная: любой цвет RAL, усиление, нестандартные размеры | Ограниченная: только то, что есть в каталоге бренда | Отсутствует: только складская программа |
| Техническая поддержка | Прямой контакт с инженерами КБ и ОТК | Через менеджера по продажам (потеря информации) | Только общая консультация по телефону |
| Гарантия | До 5 лет на конструкцию, 2 года на приводы (прямая) | 1–3 года (часто с оговорками и посредниками) | 1 год (часто только на возврат товара) |
| Документация | Полный пакет: сертификаты, паспорта, протоколы испытаний | Часто предоставляют только копии или упрощенные версии | Минимальный набор (инструкция пользователя) |
| Риск простоя | Минимальный (быстрая замена брака) | Средний (зависит от скорости реакции дилера) | Высокий (при отсутствии аналога на складе) |
ООО «Оланд (Лоян) Дверная Промышленность»: эталон качества и надежности
Выбирая партнера для масштабных проектов, важно ориентироваться на компании с подтвержденной историей и собственной производственной базой. Ярким примером такого подхода является ООО «Оланд (Лоян) Дверная Промышленность» — российский производитель, работающий на рынке с 1992 года. За более чем 30 лет деятельности компания прошла путь от локального изготовителя до международного игрока, экспортирующего свою продукцию в страны Ближнего Востока, Юго-Восточной Азии, Австралии и Америки.
Производственный комплекс ООО «Оланд (Лоян)» площадью 15 000 м² оснащен более чем 20 автоматизированными линиями, что позволяет реализовывать полный цикл работ: от проектирования и серийного производства до монтажа и сервисного обслуживания. Такой подход исключает зависимость от сторонних подрядчиков и гарантирует строгий контроль качества на каждом этапе — от входной проверки сырья до финального тестирования готовых изделий. Компания обладает действующими сертификатами ISO 9001, подтверждающими эффективность системы менеджмента качества, а также сертификатами пожарной безопасности (включая CCC) и патентами на собственные технические решения.
Широкая линейка продукции компании охватывает практически все потребности современного промышленного объекта: ангарные и гаражные ворота, логистические системы, высокоскоростные рулонные ворота, противопожарные решения, а также специализированные двери для холодильных камер и прозрачные роллеты для торговых центров. Каждое изделие адаптировано под сложные условия эксплуатации, будь то экстремальные температуры, высокие ветровые нагрузки или требования к энергоэффективности. Философия компании, построенная на принципах долгосрочного партнерства и ответственности за результат, делает её надежным тылом для бизнеса, стремящегося к безопасности и эффективности своего периметра.
Логистика и сроки поставки: управление рисками в цепочке поставок
Срок изготовления промышленных роллетных ворот оптом составляет в среднем 15–20 рабочих дней с момента утверждения чертежей и получения аванса. Этот период включает прокатку профиля, сборку полотен, настройку приводов и упаковку. Важно учитывать сезонный фактор: в период с марта по июнь загрузка заводов максимальная, и сроки могут увеличиться до 30 дней. Планируйте закупку заранее, особенно если объект имеет жесткий график ввода в эксплуатацию. Опоздание с поставкой ворот может заблокировать работу всего склада.
Упаковка для оптовых партий должна обеспечивать сохранность при мультимодальных перевозках. Профили упаковываются в термоусадочную пленку и стретч, короба с приводами усиливаются деревянными брусками. Мы рекомендуем требовать маркировку каждого места с указанием номера заказа и позиции. Это упрощает приемку на объекте и исключает потерю комплектующих. В нашей практике была ситуация, когда на стройплощадке потеряли 20 комплектов крепежа из-за плохой маркировки, что остановило монтаж на 3 дня.
Транспортная логистика зависит от объема партии. Для заказов свыше 1000 м² целесообразно использовать железнодорожные контейнеры или прямые фуры. Это снижает стоимость доставки на единицу продукции на 15–20% по сравнению с сборными грузами. Однако Ж/Д доставка увеличивает общий срок на 5–7 дней из-за маневровых работ. Для срочных проектов лучше выбрать автотранспорт, даже если он дороже.
Приемка груза на объекте должна проводиться в присутствии представителя монтажной бригады и логиста. Необходимо проверить целостность упаковки, количество мест и соответствие маркировки накладной. Скрытые повреждения (вмятины на профиле внутри пачки) часто вскрываются только при распаковке. Составляйте акт осмотра сразу, не дожидаясь начала монтажа. Фотографируйте любые дефекты. Это основание для претензии к перевозчику или производителю.
Хранение ворот на объекте до монтажа требует соблюдения правил. Полотна нельзя складировать прямо на земле — используйте поддоны. Приводы и электронику нужно хранить в сухом помещении при температуре выше +5°C. Влажность и мороз могут повредить смазку в редукторах и конденсироваться внутри блоков управления. Один из наших клиентов потерял партию приводов, оставив их на улице зимой под брезентом. Конденсат вывел из строя платы управления.
Таможенное оформление для импортных компонентов (если ворота собираются из зарубежных частей) должно быть завершено до отгрузки. Убедитесь, что код ТН ВЭД указан верно, чтобы избежать задержек на границе. Ошибки в декларировании могут привести к аресту груза на таможне на срок до 2 месяцев. Работайте только с проверенными брокерами, имеющими опыт в оформлении строительного оборудования.
Страхование груза на этапе транспортировки обязательно. Даже при идеальной упаковке риск ДТП или форс-мажора существует. Стоимость страховки составляет около 0,1–0,2% от стоимости груза, но покрывает 100% убытков в случае потери. Не экономьте на этом пункте. Включение условия страхования в контракт с производителем снимает с вас головную боль по возмещению ущерба.
Монтаж и пусконаладка: критические ошибки и контроль качества
Качество монтажа промышленных роллетных ворот определяет 50% их срока службы. Даже идеальный заводской продукт можно испортить кривой установкой. Основные ошибки монтажников: неверная вертикаль направляющих, недостаточное крепление к стенам, неправильная настройка концевых выключателей. Мы рекомендуем нанимать только сертифицированные монтажные бригады, имеющие опыт работы именно с промышленными сериями ворот. Гаражные мастера не подходят для высотных и тяжеловесных конструкций.
Подготовка проема — первый этап, который часто игнорируют. Стены должны быть ровными, без перепадов более 5 мм на погонный метр. Если проем кривой, направляющие повторят эту кривизну, и полотно будет заклинивать. В таких случаях требуется предварительное выравнивание металлоконструкциями или штукатуркой. Никогда не пытайтесь «натянуть» направляющие на кривую стену силой — это создаст постоянное напряжение в металле и приведет к разрушению крепежа.
Крепление направляющих и короба должно осуществляться на анкерные болты диаметром не менее 10–12 мм с шагом 400–500 мм. Использование дюбелей или саморезов недопустимо для промышленных ворот. Вибрация от работы погрузчиков и ветра быстро расшатает слабый крепеж. Для кирпичных стен используйте химические анкеры, для бетона — распорные. Проверка усилия затяжки каждого болта динамометрическим ключом обязательна.
Настройка пружинного баланса — самая опасная операция. Пружины находятся под огромным напряжением. Неправильная настройка может привести к резкому подъему или падению полотна, что травмирует людей и повредит оборудование. Эту работу должен выполнять только специалист с опытом и специальным инструментом. Количество оборотов пружины рассчитывается по формуле в зависимости от веса полотна и диаметра вала. Самодеятельность здесь недопустима.
Программирование приводов включает установку верхнего и нижнего пределов хода, силы усилия (чувствительности к препятствиям) и времени работы мотора. Слишком высокая чувствительность приведет к ложным срабатыванием на ветру, слишком низкая — ворота не остановятся при препятствии. Тестируйте систему на различных режимах: одиночный подъем, групповое управление, аварийный спуск. Записывайте параметры настроек в паспорт объекта.
Финальная проверка включает тест на герметичность (для утепленных ворот), плавность хода на всей высоте и работу всех датчиков безопасности. Ворота должны двигаться без рывков и постороннего шума. Любой скрежет или вибрация сигнализируют о проблеме в геометрии или смазке. Устраняйте дефекты до подписания акта приема-передачи. После сдачи объекта исправить ошибки будет сложнее и дороже.
Обучение персонала заказчика — финальный шаг. Сотрудники склада должны знать правила эксплуатации: не пытаться открыть ворота вручную при включенном приводе, не оставлять ворота полуоткрытыми при сильном ветре, регулярно проверять чистоту направляющих. Выдайте инструкцию и проведите краткий инструктаж. Это снизит количество ложных вызовов сервисной службы в будущем.
Сервисное обслуживание и долгосрочная эксплуатация
Регулярное техническое обслуживание продлевает жизнь промышленных роллетных ворот в 2–3 раза. Плановый осмотр должен проводиться не реже двух раз в год: перед зимним сезоном и после него. В ходе ТО проверяется натяжение пружин, состояние тросов, смазка подвижных узлов и работа электроники. Игнорирование ТО приводит к износу подшипников и разрыву тросов, что требует дорогостоящей замены всего механизма подъема.
Смазка направляющих и роликов должна выполняться специальными составами, не притягивающими пыль и грязь. Литол или солидол в зимнее время загустевают и создают пробки, мешающие движению. Используйте силиконовые смазки или тефлоновые спреи. Чистка направляющих от грязи, льда и наледи обязательна перед каждым сезоном холодов. Лед в направляющей может заблокировать ворота намертво.
Проверка балансировки полотна — критическая процедура. Со временем пружины устают и теряют упругость. Если ворота стали тяжелее подниматься вручную или привод работает с перегрузкой, значит, нужна регулировка пружин. Эксплуатация с разбалансированными пружинами убивает двигатель привода за несколько месяцев. Регулировку доверяйте только специалистам сервисной службы завода.
Диагностика электроники включает проверку емкости конденсаторов, состояния контактов и работы концевых выключателей. Окисление контактов во влажной среде приводит к сбоям в управлении. Раз в 3 года рекомендуется профилактическая замена элементов питания в пультах ДУ и проверка резервных аккумуляторов в блоках управления. Это предотвратит ситуацию, когда ворота не откроются при отключении электричества.
Ремонт мелких повреждений (вмятины на ламелях, царапины) лучше выполнять сразу, не дожидаясь распространения коррозии. Для локального восстановления покрытия используйте ремонтные краски в тон. Глубокие вмятины могут нарушить геометрию сцепления ламелей, что потребует замены целой секции. Имейте на складе небольшой запас ремкомплектов (ламели, уплотнители, крепеж) для оперативного устранения аварий.
Ведение журнала эксплуатации помогает отслеживать историю обслуживания и прогнозировать ресурсы. Записывайте даты ТО, замененные узлы и замечания. Это ценная информация для сервисных инженеров при диагностике сложных неисправностей. Журнал также является доказательством надлежащей эксплуатации при рассмотрении гарантийных случаев.
Часто задаваемые вопросы
Какой минимальный объем заказа считается оптовым?
Для большинства заводов-производителей минимальная оптовая партия начинается от 50 квадратных метров или 10 комплектов ворот одного типа. Однако условия могут варьироваться: некоторые фабрики готовы рассмотреть заказы от 20 комплектов, если профиль стандартный и есть в наличии. Крупные инфраструктурные проекты (от 200 комплектов) обсуждаются индивидуально с предоставлением максимальной скидки и особых условий отгрузки. Всегда уточняйте актуальные условия у отдела продаж конкретного завода, так как политика может меняться в зависимости от загрузки производства.
Можно ли заказать ворота нестандартных размеров?
Да, одно из главных преимуществ работы с заводом — возможность изготовления ворот под любой проем. Максимальная ширина промышленной роллетной системы может достигать 12–15 метров, а высота — 6–8 метров в зависимости от серии профиля и усиления конструкции. Для сверхбольших проемов применяются специальные решения с промежуточными опорами или сдвоенными приводами. Главное — предоставить точный замер проема с допусками на монтаж (обычно +20 мм по ширине и высоте). Инженеры завода рассчитают необходимую прочность и предложат оптимальную конфигурацию.
Какова реальная скорость изготовления и доставки?
Стандартный срок производства составляет 15–20 рабочих дней для типовых конфигураций. Если требуется нестандартный цвет (по RAL) или усиленный профиль, срок может увеличиться на 5–7 дней из-за переналадки линии. Доставка по центральной части России занимает 2–4 дня автотранспортом. В отдаленные регионы (Сибирь, Дальний Восток) срок доставки увеличивается до 7–12 дней. Учитывайте эти сроки при планировании графика строительства. Срочные заказы возможны за дополнительную плату, но зависят от текущей очереди на производстве.
Предоставляется ли гарантия на приводы и электронику?
Да, стандартная гарантия на механическую часть ворот (профиль, пружины, валы) составляет от 2 до 5 лет в зависимости от производителя и серии. На электроприводы и блоки управления гарантия обычно составляет 12–24 месяца. Важно соблюдать условия эксплуатации, указанные в паспорте, и проводить регулярное ТО. Гарантия не покрывает повреждения, вызванные неправильным монтажом, стихийными бедствиями или вмешательством неквалифицированного персонала. Сохраняйте все документы о покупке и акты выполненных работ для подтверждения гарантийного случая.
Как происходит оплата при оптовом заказе?
Типовая схема оплаты для оптовых заказов выглядит следующим образом: 30–50% аванс после подписания договора, 40–60% перед отгрузкой (после готовности продукции и предоставления фотоотчета), и 10–20% после монтажа и подписания акта приема-передачи. Для постоянных партнеров и крупных строительных холдингов возможна отсрочка платежа или факторинг. Условия оплаты всегда фиксируются в договоре поставки и могут быть предметом переговоров в зависимости от объема заказа и репутации заказчика.
Выбор надежного партнера для поставки промышленных роллетных ворот оптом — это инвестиция в безопасность и эффективность вашего бизнеса на десятилетия вперед. Прямое сотрудничество с производителем дает вам контроль над качеством, ценой и сроками, исключая ненужные посреднические звенья. Не рискуйте объектом ради сомнительной экономии на начальных этапах. Свяжитесь с нами сегодня, чтобы получить детальный расчет стоимости вашего проекта и консультацию ведущих инженеров. Мы поможем подобрать оптимальное решение, которое прослужит долго и безотказно. Промышленные роллетные ворота от производителя — это ваш надежный тыл в вопросах безопасности периметра.